




Casting billet aluminum: Kargeha me asta wekhev a densiteyê qebûl dikeavêtina serê germê
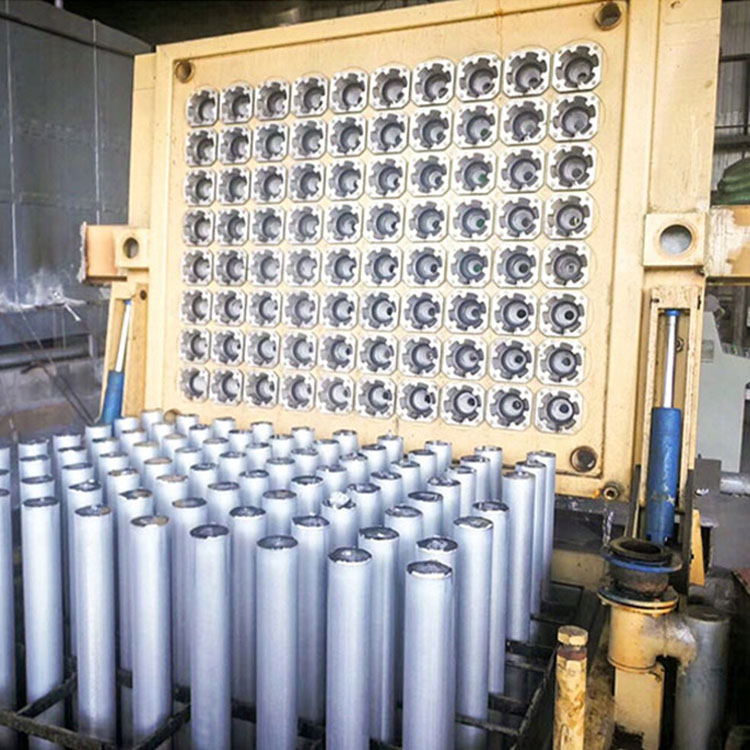
Standard berî rijandinê
1. Toza talkûmêdivê dema çêkirina qaliban nerm û xurt be;
2.Plaqeya şuntê, şuştin,û rûkal divê bi qatek zirav a ji rûkalê were pêçandin.esansa talkûmê, bê hesinê eşkerekirî, ewhalqeya grafîtêû divê plakaya adapterê bi heriya ku bi talk û rûnê heywanan re hatiye tevlihevkirin were nermkirin, û divê kanala ku şileya alumînyûmê ya yekreng tê re derbas dibe paqij û hişk were girtin.
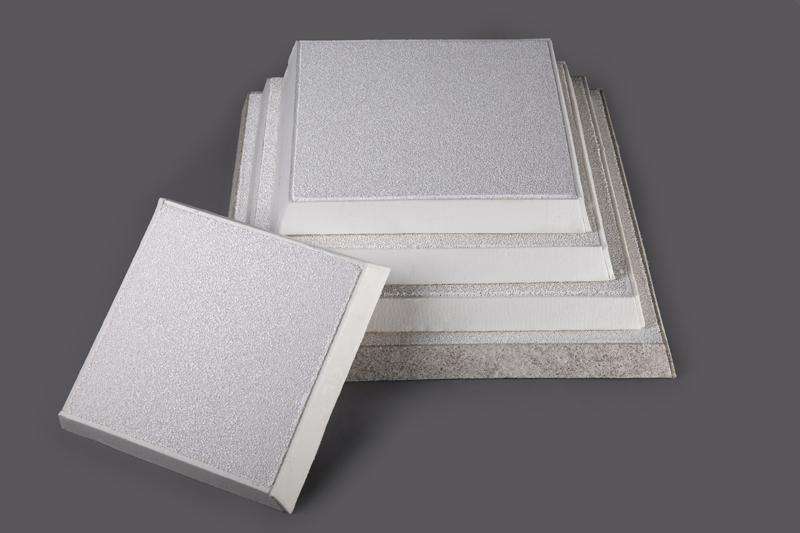
3. Ewplakaya fîlterê ya seramîkdivê bêkêmasî û bêqusûr be, û li cihê ku bi makîneya şuştinê re tê girêdan tu valahî tune be, û her cara ku firin tê avêtin tê guhertin, û bi agir heta sorê tarî tê pijandin;
4. Divê serê îngotê were hişkkirin û maseya avêtinê were rastkirin, bingeh ûkrîstalîzerdivê bi rêkûpêk were hevrêzkirin, diyardeya vegera avê neyê destûr kirin, û têla têlê ya cîhaza destpêkirinê divê were rehet kirin;
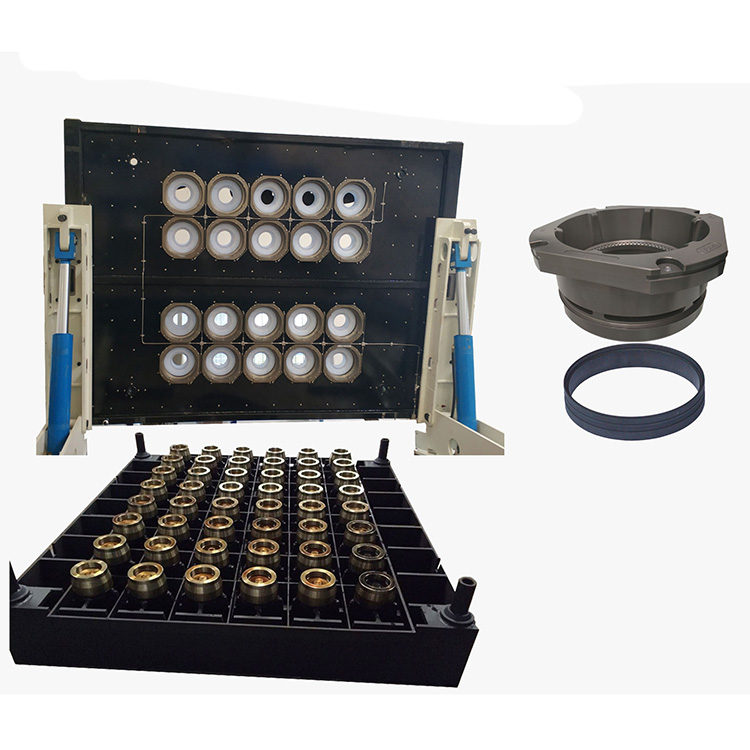
5. Serê îngotê radibe ser pozîsyona destpêkê (serê îngotê yê çîpê yê 50 mm û jortir 4 mm ji dawiya jêrîn a halqeya grafîtê 4 mm û 150 mm li jêr çîpê 0~4 mm dûr e);
6. Plaqeya deriyê destpêkê saz bike û kontrol bike ka şiklên jorîn û jêrîn ên makîneya avêtinê normal in;
7. Rewşa pompên ketin û derketinê kontrol bike;
8. Vana valakirinê vekin û bircê ava sar vekin;
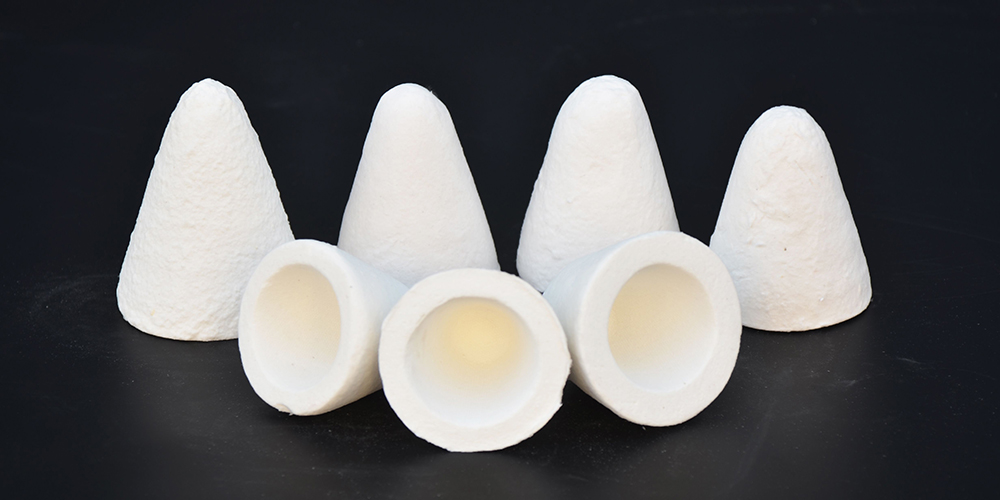
QAPÊLA KONÊ YA QAPÊLA SÎLÎKAT ALUMINUM JI BO RAWESTANDINA FIRINÊ ALUMINUMA HELKIRÎ
9. Pompa avê vekin û li gorî mîqdara ava avêtinê rast bikin;
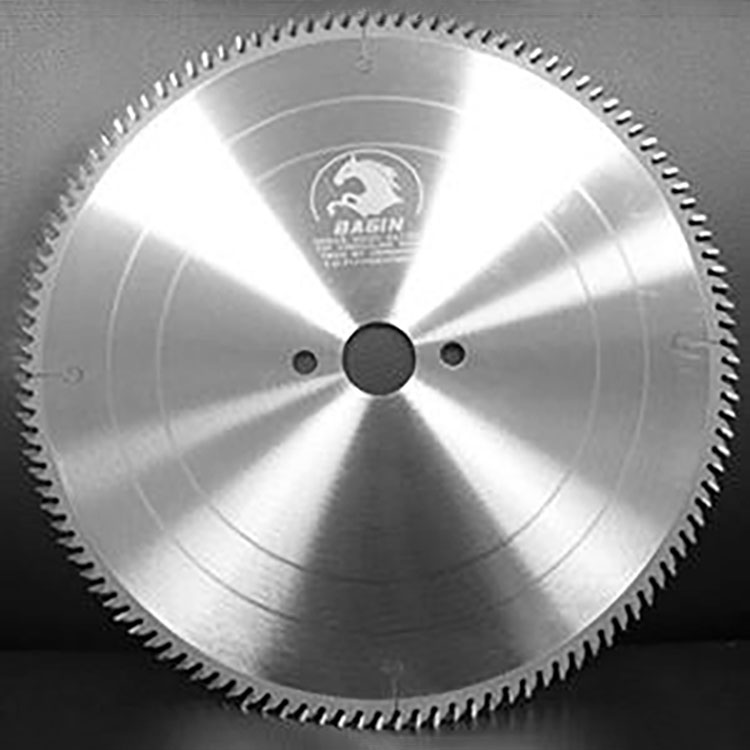
TÎŞA BIRÎNÊ LI SER MAKÎNEYA KÊŞANDINÊ JI BO BIRÎNA PROFÎLA ALUMINUMÊ
10. Piştrast bike ku av nakeve serê çîmentoyê;
11. Têra xwe pêvek, çîpên weldingê, steykên hesin û amûr û materyalên din ên têkildar amade bikin.
Dema şandinê: Sibat-09-2023